Alla voce “giga”, la Treccani dice: “dal greco γίγας (ghigas; ndr) «gigante»”. È la parola d’ordine legata alla produzione auto del futuro, sebbene per alcuni, per uno, Tesla, sia già presente e abbia raccolto riconoscimenti pubblici da parte di Toyota.
Gigapresse, gigafusioni, sono termini che entrano nel vocabolario automobilistico per indicare metodologie produttive in grado di abbattere in modo netto i tempi di assemblaggio di un’auto. Il particolare è di fondamentale importanza, per riuscire a ridurre i costi, i tempi della produzione e garantire volumi produttivi che dovranno essere nell’ordine dei milioni di veicoli all’anno, se le ambizioni delle case davvero continueranno a essere improntate alla linea del futuro esclusivamente elettrico (perlomeno in Europa).
Da un lato Tesla, dall’altro Toyota, sono balzati agli onori delle recenti cronache per gli sviluppi che introdurranno nelle metodologie produttive.
TESLA, L’INTERO SOTTOSCOCCA IN UN UNICO PEZZO
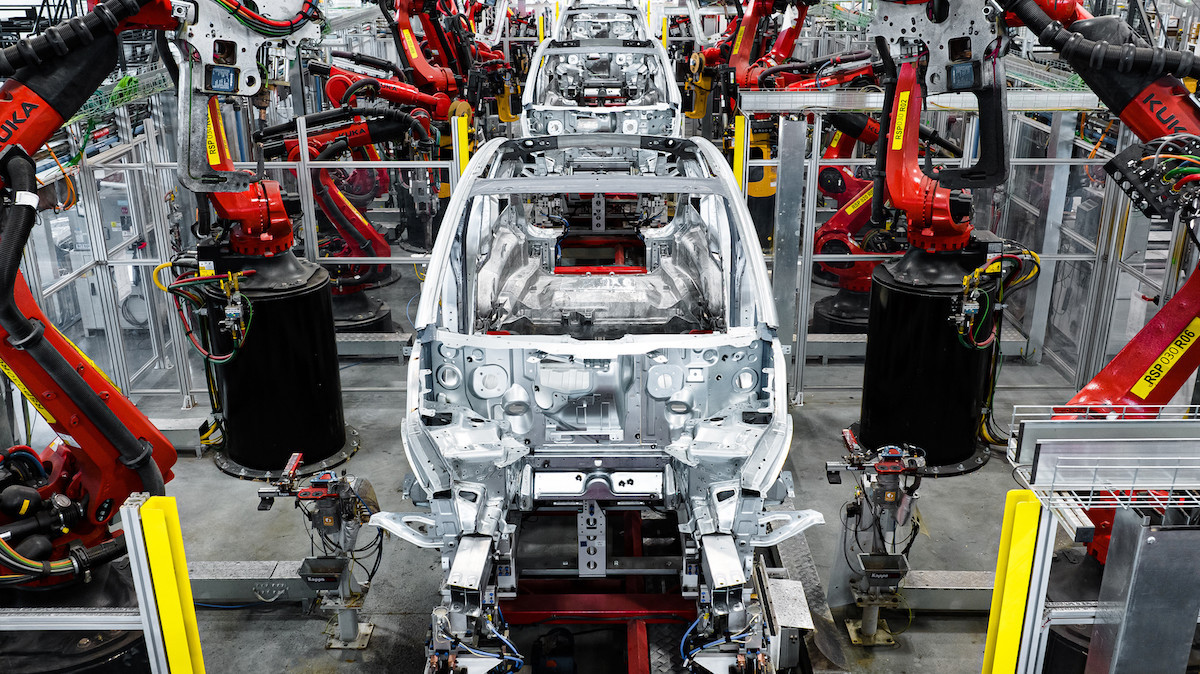
Iniziamo da Tesla, che le lavorazioni gigacasting già le applica alla produzione della Model Y di serie. Avviene con la realizzazione in un unico pezzo dell’intero terzo posteriore del suv. Sebbene resti possibile effettuare riparazioni ordinarie, anziché essere composto da decine di singole parti, il terzo posteriore dell’auto è realizzato in uno stampo unico. Come? Grazie alle gigapresse Idra, che applicano enormi pressioni a iniezioni di metallo fuso. La pressofusione su parti così grandi è una novità portata da Tesla nella produzione auto di grande serie.
IL SOTTOSCOCCA IN UN’UNICA PRESSOFUSIONE

Il prossimo passo, che potrebbe esordire con quella che conosciamo come Model 2, l’auto da 25 mila dollari, potrebbe introdurre la realizzazione in un unico elemento dell’intero sottoscocca. No, non è la stessa cosa rispetto alla realizzazione della parte posteriore di un’auto. La conferma di tale progetto è giunta all’agenzia Reuters da più persone informate dei fatti. Il potenziale legato alla riduzione delle tempistiche di assemblaggio è enorme. Le sfide tecniche, pure.
Il sottoscocca di un veicolo è un’articolata ossatura che deve garantire elevata rigidità, resistenza e assorbimento delle forze prodotte durante gli incidenti. Non meno importante è la leggerezza (da qui le lavorazioni cave dell’alluminio, l’applicazione in punti specifici di acciai altoresistenziali), la garanzia di elevati standard di ridotta rumorosità e vibrazioni. Insomma, tutt’altro che un compito semplice.
LO STAMPO FINALE E IL PROTOTIPO IN SABBIA
Produrre in un unico elemento il sottoscocca non può avvenire, visti i costi enormi delle modifiche da apportare agli stampi metallici, applicando variazioni a tali stampi. Da qui, l’idea Tesla: realizzare stampi-prototipo, facilmente modificabili e a basso costo, in sabbia industriale legata da collanti specifici, ottenuti da un processo produttivo di manifattura additiva (stampa 3D). Una volta creati quelli che volgarmente potremmo definire “calchi”, è possibile apportare le modifiche necessarie, in tempi ridotti e costi molto bassi, fino ad arrivare allo stampo ottimale.

Successivamente, tale stampo verrebbe replicato in materiale metallico, necessario per le lavorazioni di pressofusione in alluminio. A questo sta lavorando Tesla e rappresenterebbe una tecnologia radicale, di rottura, per la rapidità della produzione, l’abbattimento dei tempi di sviluppo di un progetto. Si arriverebbe in 18 mesi dalla progettazione alla produzione, anziché gli attuali 3-4 anni. Queste le stime dei tecnici sentiti dalla Reuters.
E SE DANNEGGI LA SCOCCA?
Restano gli interrogativi sulle possibilità di riparazione di un’area vitale del veicolo. E’ altrettanto vero, tuttavia, che solo raramente i veicoli incidentati gravemente e con danni alla scocca vengono riparati (rimessi in dima e ripristinati). Quando accade, il più delle volte finiscono sul mercato dell’usato, più che mai in tal caso “market for lemons” (Ackerlof, 1970; ndr).
Altri interrogativi riguardano, sotto il profilo tecnico, la realizzazione di leghe d’alluminio in grado di generare elementi pressofusi immuni da difetti di fabbricazione, da microfessurazioni del metallo. Le sfide non mancano e, se superate, allora valgono importanti benefici sul processo produttivo. A oggi siamo in una fase in cui il condizionale è d’obbligo, in attesa di scoprire l’eventuale passaggio dalla teoria all’applicazione pratica.
TOYOTA STUDIA DA TESLA E PREPARA IL 2026
Poi c’è Toyota, che Tesla e la metodologia produttiva delle gigafusioni su Model Y l’ha pubblicamente elogiata. Verso il 2026, quando cioè il costruttore nipponico introdurrà la nuova generazione di elettriche su architettura modulare, troveremo uguale applicazione ai siti produttivi Toyota e Lexus.
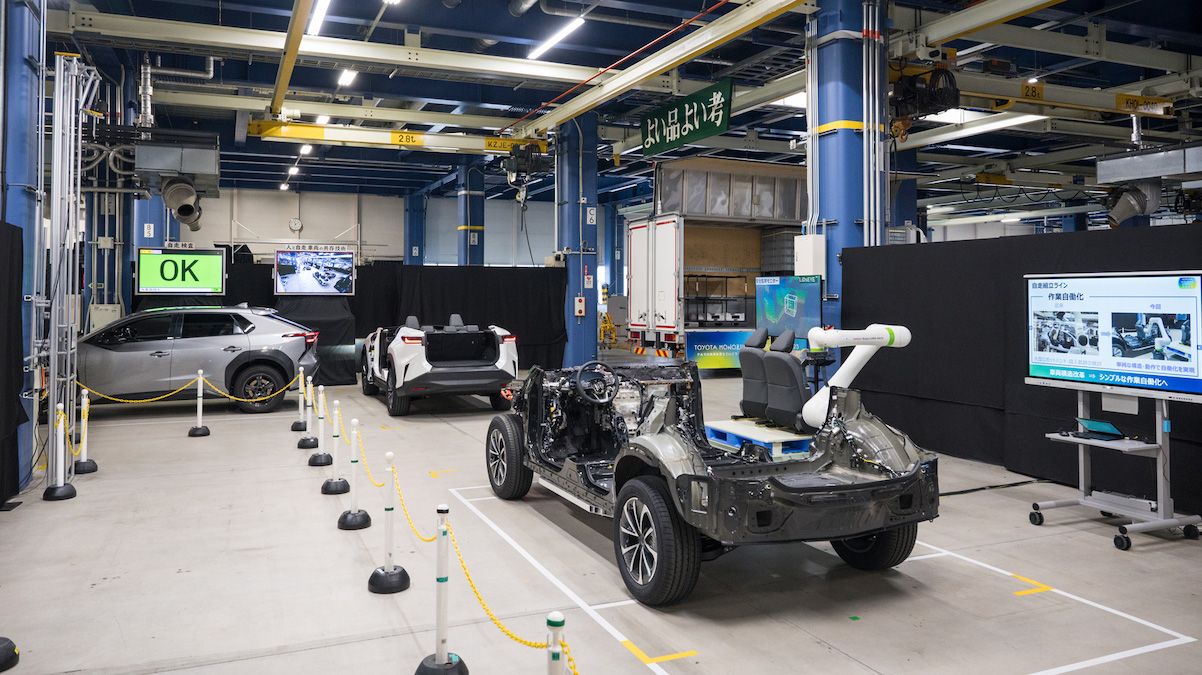
Una dimostrazione – relativa all’impianto di Myochi – è stata fornita all’interno di un workshop legato alla futura produzione dei veicoli elettrici. I temi cruciali sono quelli delle batterie, della completa automazione nello spostamento dei veicoli lungo la linea di montaggio, fino alla produzione di grandi parti dell’auto pressofuse.
ELETTRICHE TOYOTA IN TRE PARTI
L’architettura modulare elettrica Toyota si compone di tre sezioni: anteriore, centrale, posteriore. L’intero terzo posteriore verrà realizzato con gigapresse sviluppate sfruttando il know how Toyota sulle pressofusioni e utilizzando le simulazioni computerizzate per giungere a stampi di alta qualità.
Dal 2022 a oggi, la ricerca e sviluppo ha permesso di annullare, di fatto, i tempi di non operatività delle presse, quando si rende necessaria la sostituzione dello stampo. E’ un’operazione da effettuare periodicamente e, dai tempi calcolati in 24 ore delle prime sperimentazioni, Toyota è giunta a una sostituzione dello stampo sulla gigapressa in appena 20 minuti.

Il potenziale vantaggio competitivo rispetto alla produzione “convenzionale” di auto, quindi sui costruttori rivali, è stimato dai giapponesi in un 20% di produttività superiore. Basti pensare che un elemento come il terzo posteriore della scocca dell’auto, realizzato con alluminio fuso iniettato nello stampo e soggetto ad altissime pressioni, sostituisce 86 singole parti assemblate in 33 passaggi.
CONTINUA A LEGGERE SU FLEETMAGAZINE.COM
Per rimanere sempre aggiornato seguici sul canale Telegram ufficiale e Google News.
Iscriviti alla nostra Newsletter per non perderti le ultime novità di Fleet Magazine.